精密模切件公差控制与排废工艺要点
同一张图纸,不同供应商做出来的手感和尺寸可能差很多,差异主要来自三处:刀模精度、材料回弹补偿、排废方式。
刀模精度
常规产品按 ±0.1mm 控制,精密件(如导电泡棉、导热垫片)按 ±0.05mm。刀模材质与加工方式决定初始精度,但反复使用后的磨损才是批量中后期的公差漂移主因,需要按刀模寿命定期修模。
材料回弹补偿
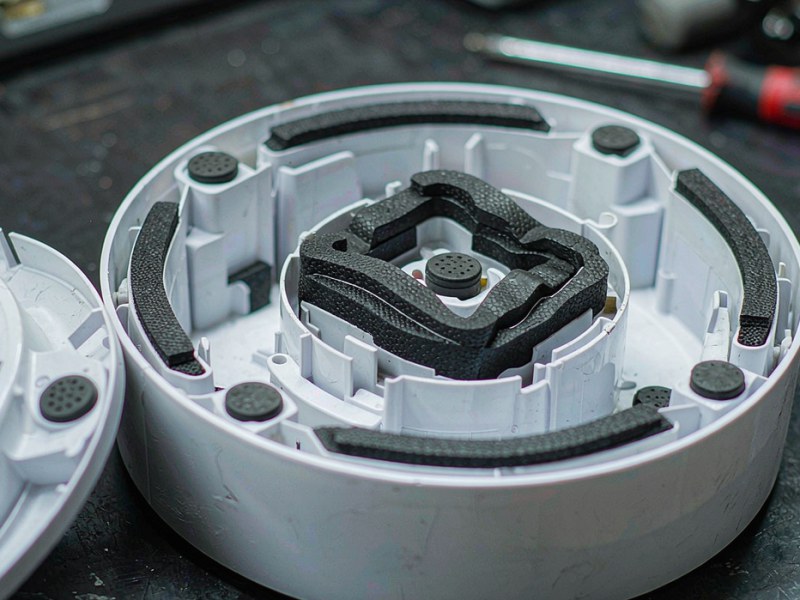
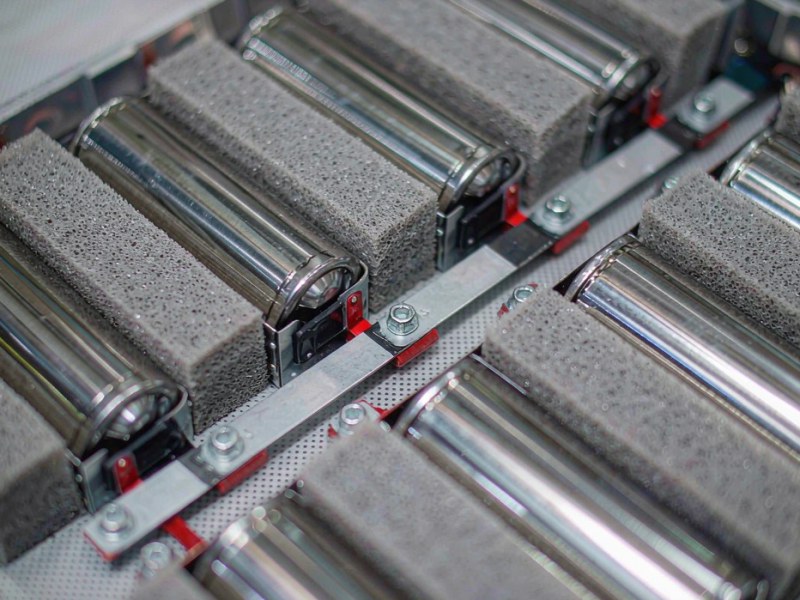
泡棉类材料压缩后回弹,实际尺寸会比刀模线略大;双面胶与保护膜则因胶层流动略偏小。设计刀模时要按材料做补偿,不同硬度、不同厚度的同一材料补偿值也不同,无法一套参数通用。
排废方式
半断产品要求刀深刚好切透功能层而不断离型纸,刀深偏差会直接导致排废不净或离型纸破损。多层复合件建议分层排废,避免一次排废拉扯导致层间位移。手撕位、预留拉手的位置与宽度也要与客户装配动作匹配。
常见问题排查
出现毛边先看刀模锋利度与垫板平整度;出现尺寸偏大先查材料回弹与张力;出现层间错位先查贴合张力与排废顺序。三个方向按序排查,多数问题能在打样阶段收敛。
共 1 页 1 条数据

